在制造业,精益从来不是一套束之高阁的工具理论,而是扎根现场的思维方式:在习以为常的批量作业中识别浪费,在固化的生产惯性里寻找流动的可能。2026 年盛夏,由工程部主导、制造中心全力推进的S系列门锁连续流生产改善专案,正是公司践行精益生产的生动实践,也是制造中心锻造稳定交付能力的一次重要实战。
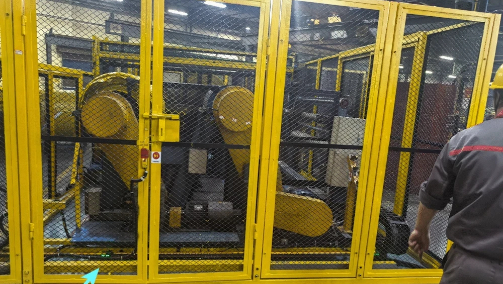
改善前,S系列门锁产线采用传统批量生产模式:上一道工序整批完成后,产品才统一转运到下一个工位,工位之间堆满大量在制品(WIP)。一旦某道工序出现异常,问题往往要等到整批加工完毕才会暴露。返工返修挤占生产时间,拖慢生产节奏,也给订单交付埋下隐患。
内部生产流转不通顺,再强的接单能力也无法转化为履约结果。制造中心工程部意识到,依靠批量堆积,堆不出稳定可靠的交付能力,于是决定跳出旧有的「批量思维」,建立「流动思维」。
连续流的核心,就是让产品像水流一样,在各个工位之间顺畅流转,而不是大批量堵滞在某一个环节。
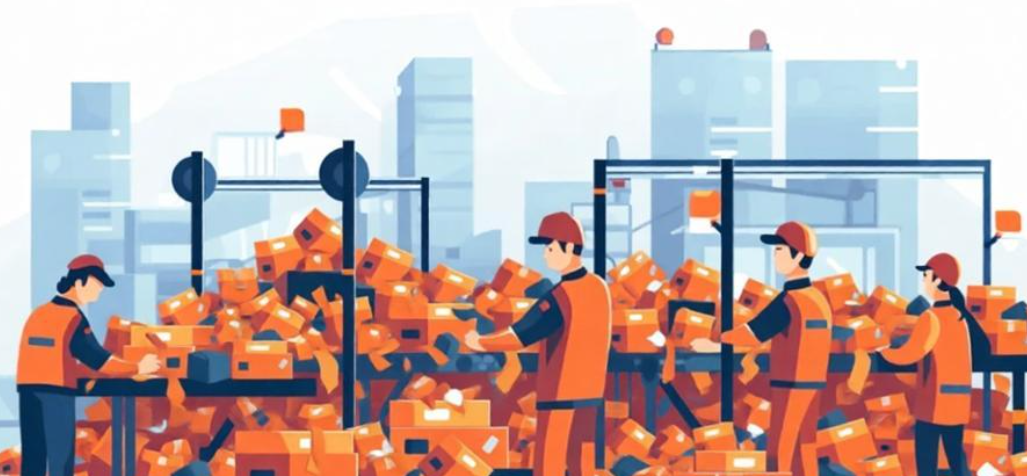
▲改善前的S系列门锁生产现场(效果示意)
工程部深入车间,践行三现主义:到现场、看现物、依据现实做判断,把改善方案转化为实实在在的产线改造,服务于交付目标。
重构产线布局:改造原来的平板作业模式,搭建流水生产线,打通工位物理壁垒,让产品按照节拍逐站流转,压缩工序等待时间。
转变生产模式:摒弃堆积式生产,推行连续流作业,大幅减少工位之间在制品堆积,生产异常问题在流转过程中就能及时暴露、快速处理,避免批量不良造成交付延误。
产线平衡优化:通过秒表测时、工时拆解分析,重新划分各工位作业内容,优化人员配置,保障整条产线产出节奏稳定。
所有设想不靠主观猜想,通过现场反复试跑、微调,用实际生产周期、产出数据验证方案效果。
工程部与生产部紧密联动,打通内部协作壁垒,让资源真正整合起来,推动交付链路协同升级。
人员层面:针对过去工位忙闲差异大的问题,通过工位作业平衡优化,合理调配人员与工序,实现人员负荷均衡,让整条产线同步作业,稳定生产。
方法层面:工程部输出标准化作业指导书,升级工装治具;生产部反馈一线痛点,双方依托PDCA循环快速迭代优化。
交付层面:统一团队目标,将考核导向从 “单个工位完成产量”,调整为 “共同保障整条产线流动顺畅,确保订单按期产出”,把全员目标统一到交付结果上。
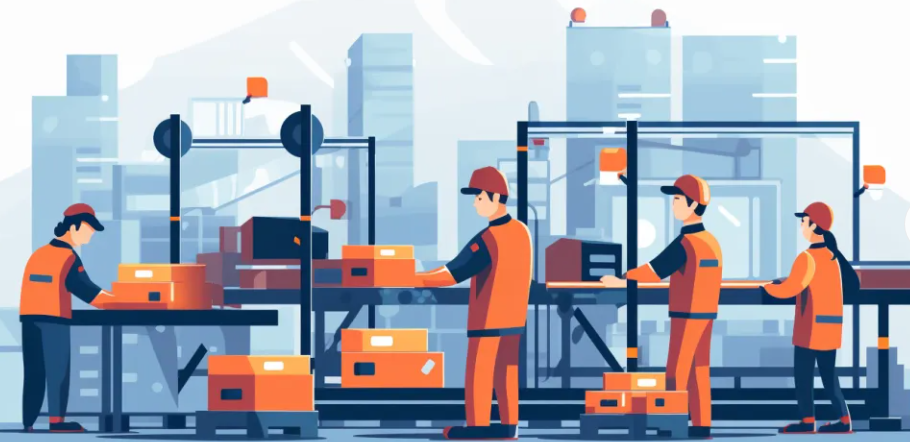
▲改善后的S系列门锁生产现场(效果示意)
本次改善核心成果:
UPPH提升75%;
生产线日产能提升47%;
年度预计创造经济效益8.4万元;
本次改善既提升了S系列门锁的履约效率,也为制造中心后续搭建更加成熟的拉动式生产体系,承接更大规模的订单打下了坚实基础。
精益改善没有终点,只有持续精进。深圳意普制造中心始终秉持务实、高效的精益态度,把精益从理念落到现场,将单个改善专案沉淀为精益方法论,围绕工时、在制品、工序瓶颈持续优化,最终转化为稳定的客户交付能力。